
一、案例背景
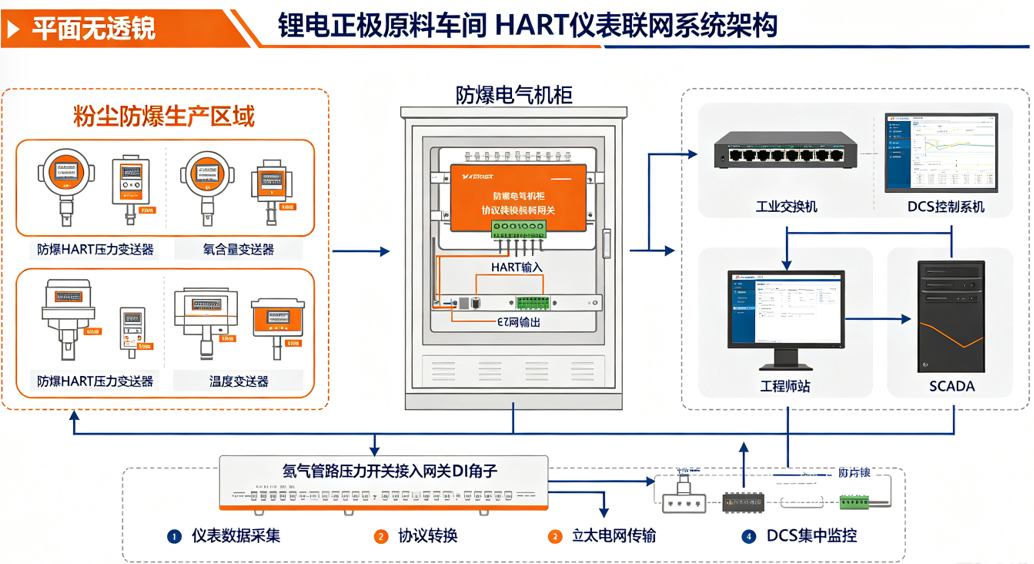
锂电正极烧结、混配车间大量部署HART协议压力、氧含量、温度变送器,用于监控回转烧结炉、密闭混料釜工艺状态。锂电车间原有DCS系统只采集4-20mA模拟信号,HART携带的传感器诊断、回路漂移、腔体微小泄漏报警信息无法上传中控。锂电正极生产对氧含量、炉内压力控制精度严苛,仪表微小漂移如果不能及时发现,直接造成整批次正极材料报废;车间属于粉尘防爆区域,不允许运维人员频繁进入生产工段手持手操器现场抄表;全部换新防爆以太网仪表采购成本巨大,产线不能长时间停机。项目综合评估选型捷米特JM-TCP-HART协议转换网关,完成HART仪表协议转换,接入车间DCS以太网网络。
二、项目现场工况与原有通讯问题
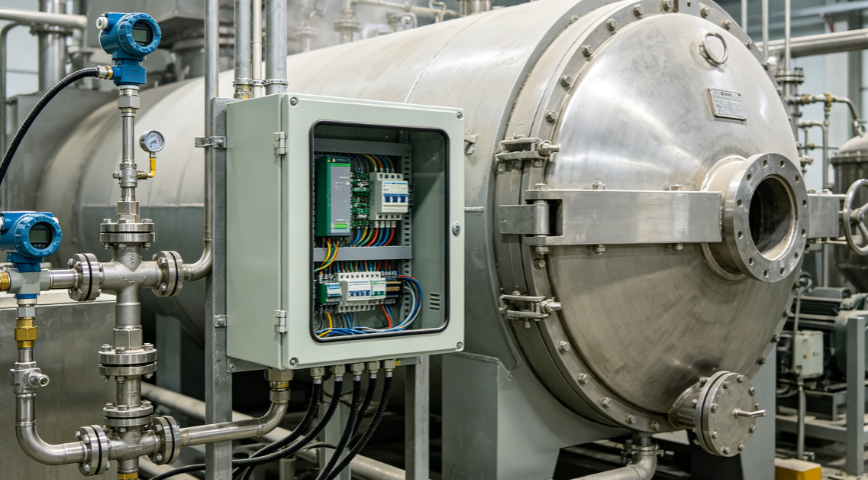
锂电正极材料生产车间,烧结回转炉、密闭混料釜、氮气保护管路部署数十台防爆HART智能变送器,监测炉内压力、保护气氧含量、釜体温度、管路差压。现有DCS系统只读取4 20mA主变量,HART数字协议携带第二变量、传感器漂移、探头污染报警、仪表硬件故障代码全部无法上传中控。锂电正极工艺对于工况参数非常敏感,变送器发生微小漂移的时候,4-20mA输出偏差不大,DCS画面不会触发报警,但已经会造成产品批次性能不达标,出现批量次品。
车间属于粉尘防爆区域,人员进入生产工段有严格审批流程,运维工程师不能频繁携带HART手操器进入现场读取次级变量。项目前期评估两套方案,第一全部更换防爆型以太网变送器,产线需要停机拆卸大量仪表,停产损失加上硬件采购,整体投入很高;第二依靠定期人员进入现场抄录手操器数据,审批流程繁琐,无法做到实时预警,漂移故障依旧无法及时发现。
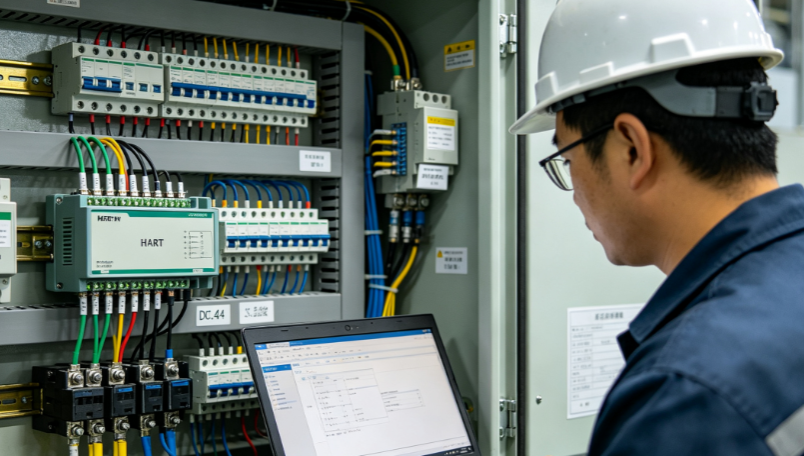
车间DCS系统支持Modbus TCP以太网协议,HART转Modbus TCP协议转换网关是最经济可行的技术路线。车间控制柜内部温度偏高,设备需要宽温工作,粉尘环境对硬件稳定性要求高;锂电产线不能随便中断原有4 20mA联锁回路,改造期间生产尽量少停机。HART转Modbus TCP协议转换网关导轨式安装,体积小巧,直接在现有防爆控制柜内部加装,不用改动现场防爆仪表接线腔。同时网关自带两路DI开关量输入,可以接入氮气管路压力开关状态,实现多信号统一采集;部分调试场景需要中控下发指令读取仪表参数,系统支持Modbus TCP转HART指令通道。
三、整体系统改造实施方案
改造保留全部原有防爆HART变送器,原有4 20mA回路保持直通接入DCS模拟量卡件,生产联锁逻辑完整保留不做修改。每一路HART回路串接HART转Modbus TCP协议转换网关,网关保留4-20mA信号直通用于工艺控制,同时解调HART数字报文,解析四路动态变量、仪表故障诊断信息,输出标准Modbus TCP。网关安装防爆机柜导轨,网口接入车间工业防爆交换机,通过厂区工业网络传输至DCS中控机房。
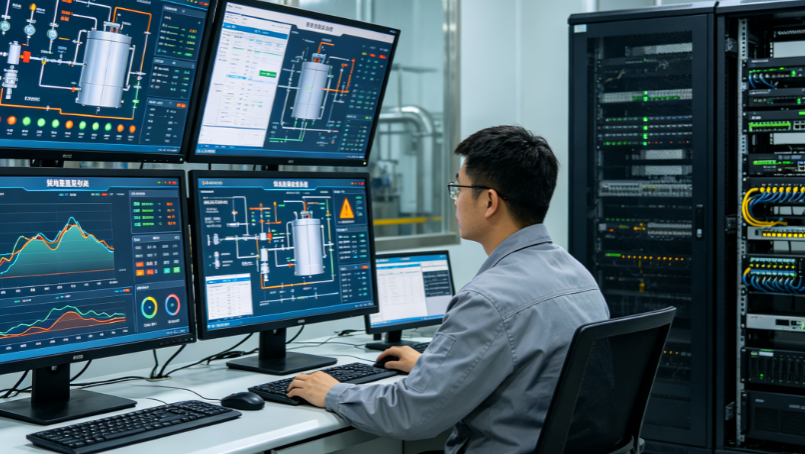
DCS作为Modbus TCP客户端轮询网关寄存器点位,画面展示HART全部动态变量,当读到仪表漂移、探头污染故障码,DCS系统弹出声光报警,提示工艺与维护人员提前处置,避免批次材料报废。网关两路DI无源开关量输入接入氮气保护管路压力开关,开关状态和HART数据一起上传DCS。中控机房工程师站可通过Modbus TCP转HART下发读参数指令,远程读取仪表量程、标定时间,减少运维人员进入防爆生产车间频次。改造施工安排在月度短暂设备维护窗口期,不占用正常生产时间,最大程度降低产线停产损失。整套方案完全利旧存量防爆HART仪表,硬件投入远低于全部换新以太网防爆仪表。
四、设备配置要点
寄存器映射规划:主变量40001,第二变量40003,诊断故障码40010;DIN1、DIN2开关量分配40020、40021。开启断电记忆EEPROM保存全部配置,车间机柜短暂断电重启,网关参数不会丢失。缓存清除时间设置500秒,避免长时间运行缓存溢出。配置完成保存参数,通讯测试查看接收缓冲区返回HART仪表版本号、四路变量数据。使用ModScan软件模拟DCS主站读取寄存器,将读到的压力、氧含量、温度数值和HART手操器现场读数做比对,保证数据精准一致。日常生产运行锁定自动采集模式,HART透明模式只在调试维护阶段临时启用。
五、项目总结
捷米特JM-TCP-HART协议转换网关适配锂电正极材料粉尘防爆车间严苛工况,在不中断产线生产、不大规模更换现场仪表的前提下,完成存量HART智能仪表数字化升级。依托HART转Modbus TCP协议转换网关把HART多变量、漂移诊断、故障信息转换为DCS兼容Modbus TCP以太网协议,提前识别变送器隐性故障,规避锂电工艺批次报废风险。本套方案对锂电行业存量产线数字化改造具备很强参考价值,兼顾防爆安全、生产连续性、项目预算多重约束条件。