
一、项目背景
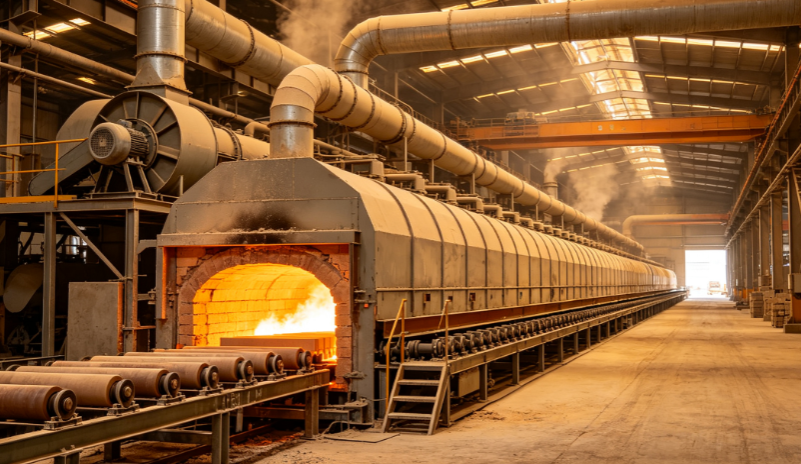
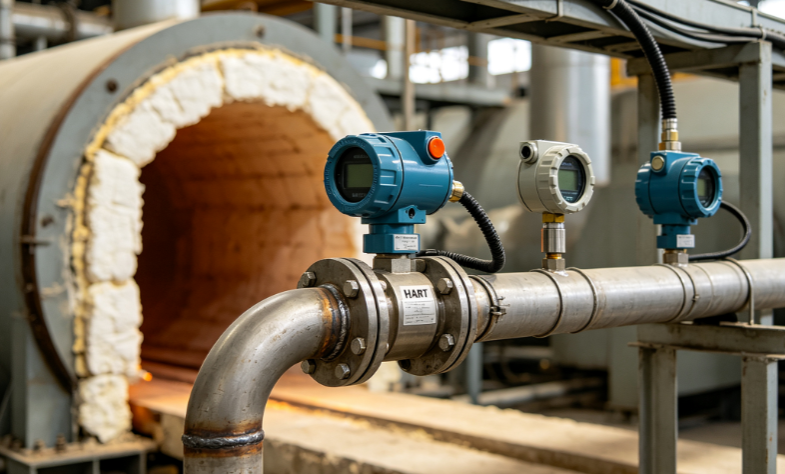
耐火材料隧道窑是耐火砖烧制的核心热工设备,各类耐火砖坯体在隧道窑内部完成预热、高温烧成、冷却整套工序。窑炉周边布置大量HART协议窑压变送器、烟气氧含量变送器,窑内压力、烟气含氧量直接决定耐火砖烧结品质,工艺参数出现波动就会产生耐火砖开裂、变形、耐火度不达标的不良品。工厂需要生产高铝砖、镁碳砖、保温砖多种品类耐火产品,切换耐火砖生产品类生产时,窑炉热工工况会发生明显改变,需要同步修改HART变送器量程、高低报警阈值。结合隧道窑车间高温多粉尘工况,项目选用捷米特JM-RTU-HART工业协议转换网关。
二、改造方案设计
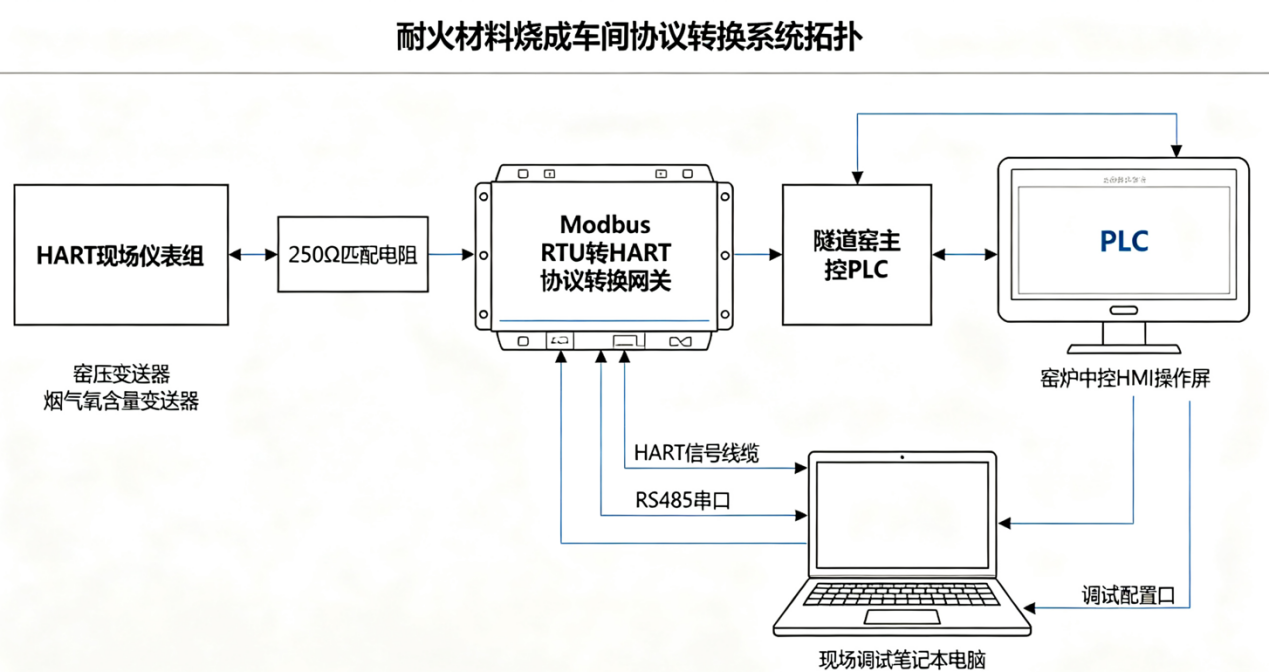
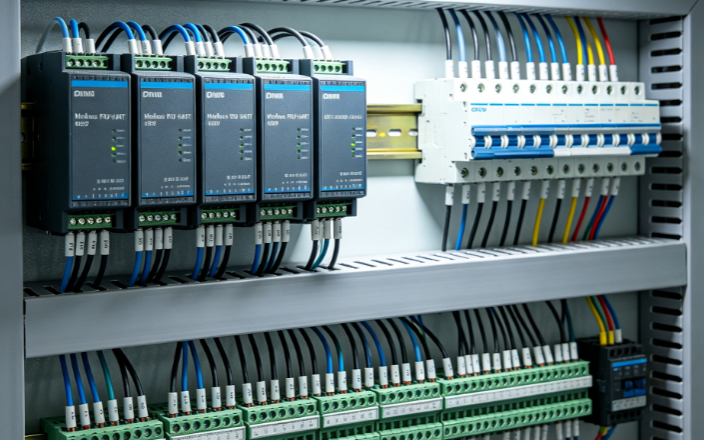
捷米特Modbus RTU转HART协议转换网关部署在隧道窑车间远离窑体的独立防尘电气控制柜,避开窑炉的热辐射直接烘烤。Modbus RTU转HART协议转换网关接收中控PLC下发Modbus RTU读写指令,完成协议转换,实现对窑炉HART变送器双向访问,既读取窑压、烟气氧含量实时数据,又远程修改变送器量程、报警阈值,下发仪表复位指令。车间现场一共8台HART变送器,二线制四线制仪表混合组网,HART总线采用耐高温阻燃屏蔽线缆,总线配置单只250Ω匹配电阻。耐火材料隧道窑车间大功率排烟风机、传动电机数量众多,现场振动和电磁干扰较强,Modbus RTU转HART协议转换网关硬件强化抗振动、抗干扰性能,适配耐火厂房恶劣工况。网关支持透明传输和自定义HART指令模式,窑炉专用烟气氧变送器存在私有指令,开启自定义指令读取探头损耗参数。网关DIN导轨安装,适配工厂原有柜体,无需改动柜体结构。工程师使用配套配置软件扫描HART总线全部设备,分配独立HART总线地址,规避地址冲突,合理设置轮询延时适配PLC程序运行周期。捷米特Modbus RTU转HART协议转换网关多路通讯指示灯,运维人员在控制柜位置就可以判断通讯故障,不用靠近高温隧道窑现场排查问题。
三、现场实施与调试
布线环节HART线缆远离窑炉高温外壁表面,和动力电缆分开独立桥架敷设,屏蔽层单端接地。调试阶段中控HMI搭建耐火砖品类切换逻辑,选定耐火砖产品型号,PLC自动下发指令,通过Modbus RTU转HART协议转换网关远程更新变送器参数。多次切换耐火砖品类做完整测试,核对中控数据与仪表本地显示保持一致。绝大多数调试工作在中控室和电气柜完成,减少人员在高温窑炉周边作业时间。调试后期连续72小时拷机,模拟风机频繁启停,验证通讯链路抗干扰能力。
四、运行效果与项目小结
系统上线运行,切换耐火砖生产品类,操作人员仅需在中控选择产品配方,系统自动完成HART变送器参数更新,不再需要人员靠近高温隧道窑手动操作仪表按键,规避高温烫伤的现场作业风险,同时降低仪表按键被耐火粉尘损坏的故障率,产线换产调整时间缩短58%,耐火砖烧制成品合格率得到明显改善。捷米特Modbus RTU转HART协议转换网关稳定实现PLC与窑炉HART仪表双向交互,助力耐火材料制造工厂实现换产流程自动化,稳定耐火材料产品品质,推动传统高温建材工厂智能化升级。