
一、项目背景
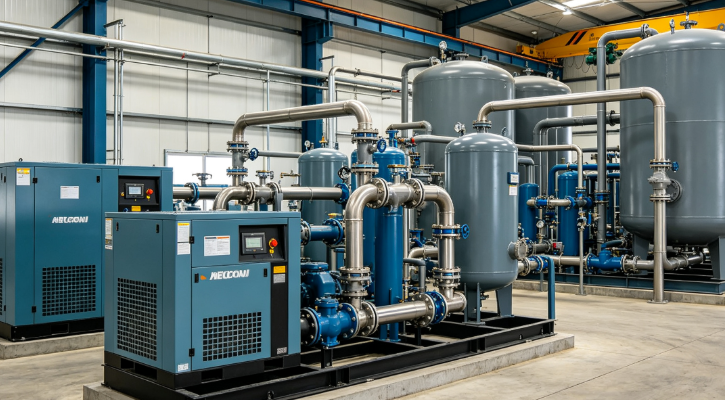
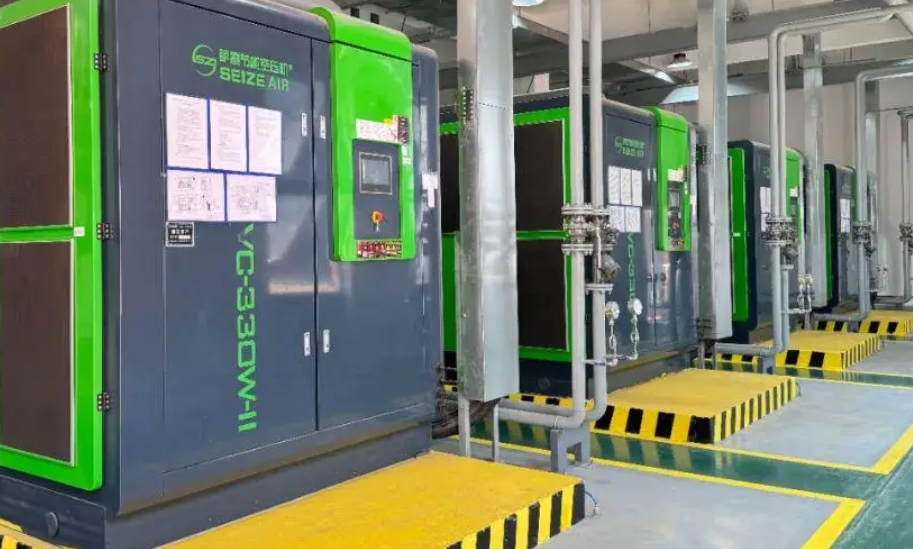
大型制造工厂建设集中压缩空气供气站,多台空压机、干燥机为全厂多个生产车间供给压缩空气,压缩空气的管网压力、压缩空气露点,直接决定下游设备的生产稳定性。供气站主控PLC为Modbus RTU串口架构,硬件支持串口指令下发,运维团队希望能够在中控室远程完成全部HART仪表参数调整,减少人员进入嘈杂振动的空压机站现场作业频次,提升供气工艺的响应速度。基于集中供气站工况需求,项目选用捷米特JM-RTU-HART工业协议转换网关解决双向通讯难题。
二、改造方案设计
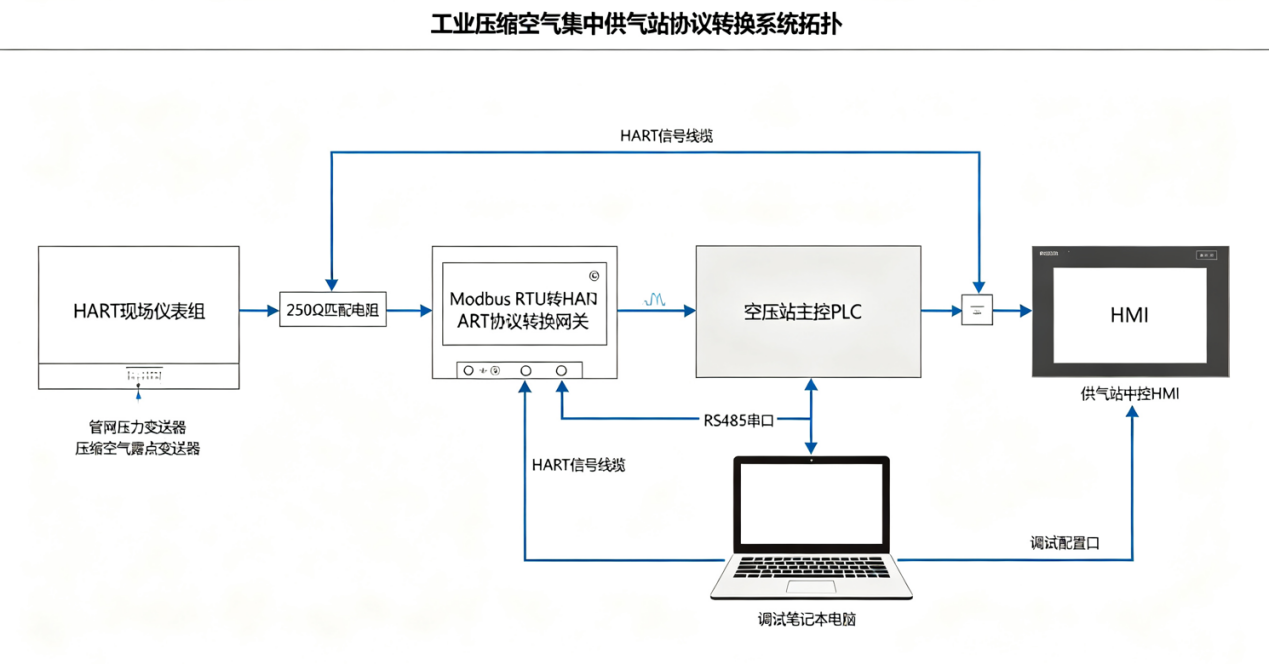
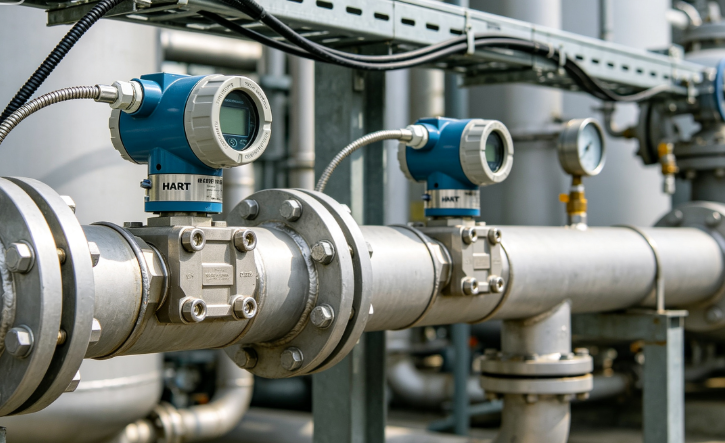
项目采用捷米特Modbus RTU转HART协议转换网关,网关部署在压缩空气供气站独立电气控制柜。Modbus RTU转HART协议转换网关接收中控PLC下发的Modbus RTU读写指令,完成协议转换,将串口指令转化为HART总线信号,既可以读取管网压力、压缩空气露点实时测量数据,同时支持远程修改变送器量程、报警阈值、执行仪表复位操作。现场一共有8台HART变送器,二线制为主,少量辅助监测点位使用四线制仪表,全部接入HART总线,总线接入一只250Ω匹配电阻。
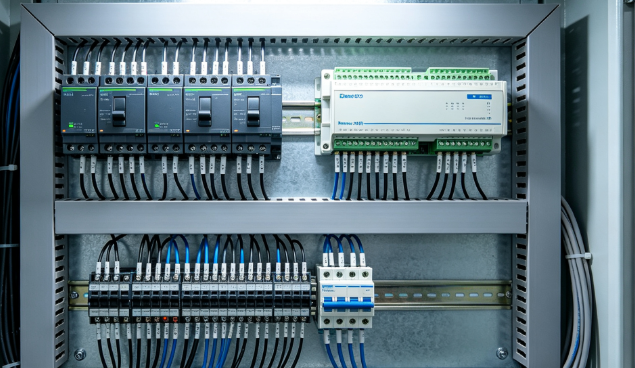
空压机站内部大量大功率空压机电机、制冷干燥设备,现场振动、电磁干扰客观存在,Modbus RTU转HART协议转换网关硬件做了工业抗振动抗干扰强化,适配空压站复杂工况。网关支持透明传输模式与自定义HART指令模式,供气站部分进口露点变送器带有私有HART指令,开启自定义指令即可读取露点探头损耗这类特殊参数。网关采用DIN导轨安装,适配供气站原有电气柜体,无需对柜体进行开孔改造。项目工程师使用配套配置软件扫描HART总线上全部设备,给每一台变送器分配独立HART总线地址,规避地址冲突带来通讯错乱,同时合理设置网关轮询响应延时,匹配工厂PLC程序读取周期。捷米特网关面板配备电源、RS485、HART多路通讯状态指示灯,运维人员站在电气控制柜旁,就可以快速定位串口、HART总线故障点,不需要进入噪音巨大的空压机主机区域排查问题。
三、现场实施与调试
布线施工环节,HART屏蔽通讯线缆远离空压机动力电缆桥架,屏蔽层单端接地,降低大功率电机启停带来的信号扰动。调试阶段在中控HMI人机界面搭建用气负荷模式切换逻辑,当生产班次切换,操作人员选择对应供气工艺模式,PLC自动下发指令,通过Modbus RTU转HART协议转换网关远程更新现场变送器量程和报警参数。测试白班高负荷、夜间低负荷多组工况切换场景,反复校验远程参数修改是否生效,核对仪表本地显示数值和中控数据保持完全一致。绝大多数调试工作都在中控室和外部电气柜完成,减少人员在高噪音高振动空压站现场作业时长。调试完成后连续72小时拷机,模拟空压机频繁启停,确认通讯链路稳定。
四、运行效果与项目小结
整套系统正式上线之后,工厂压缩空气集中供气站切换供气工艺模式,操作人员仅需要在中控操作界面选择对应负荷模式,系统就会自动完成全部HART变送器参数更新。不再需要工艺人员进入噪音巨大、振动强烈的空压机站就地操作仪表按键,改善现场人员作业环境,同时大幅减少仪表按键操作次数,降低振动带来的仪表按键磨损损坏,减少供气站仪表备品备件消耗。供气工艺参数调整时间从原先115分钟缩短至40分钟,可以快速响应全厂车间用气负荷的波动变化。Modbus RTU转HART协议转换网关稳定实现串口PLC和现场HART仪表双向交互,助力工厂集中压缩空气供气站实现供气工艺远程自动调整,保障全厂各个生产车间压缩空气压力、露点品质稳定,为工厂生产设备稳定运行提供可靠气源保障。