
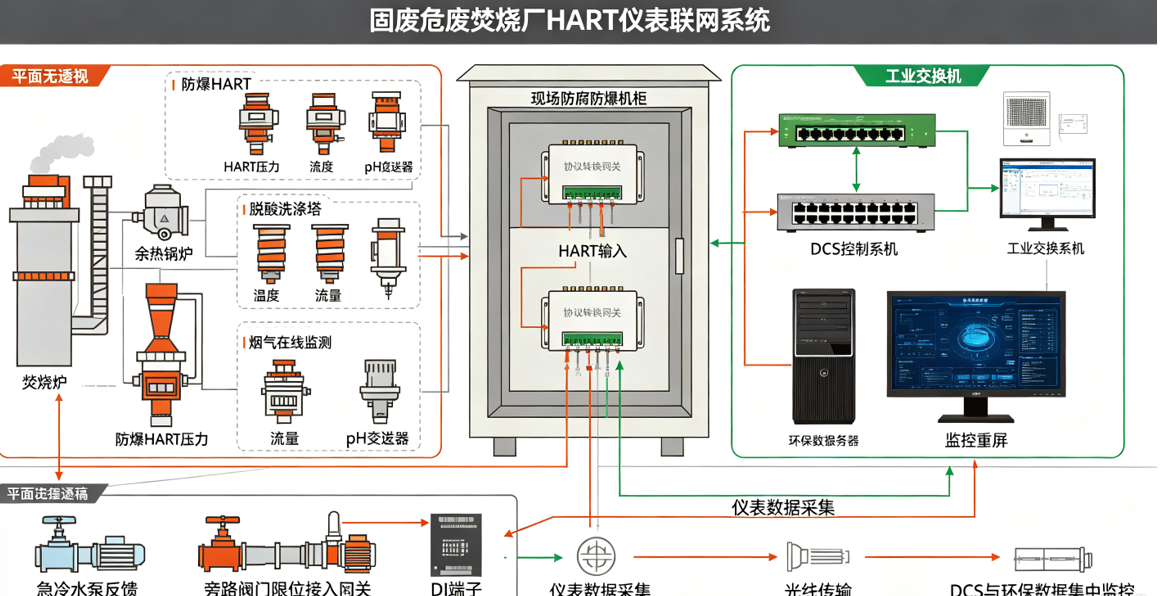
危险固废焚烧厂承担工业危废、医疗废弃物无害化焚烧处置任务,焚烧炉本体、余热锅炉、急冷塔、脱酸洗涤塔、烟气在线监测工段布置大量HART协议压力、温度、流量、pH变送器,监测炉膛负压等。厂内原有DCS控制系统仅采集4-20mA模拟主值,HART协议携带的传感器腐蚀损耗、探头物料堵塞、信号回路故障、仪表标定过期信息无法上传中控DCS。经过多套技术方案论证对比,项目选用捷米特JM-TCP-HART协议转换网关完成全厂HART仪表协议接入改造。
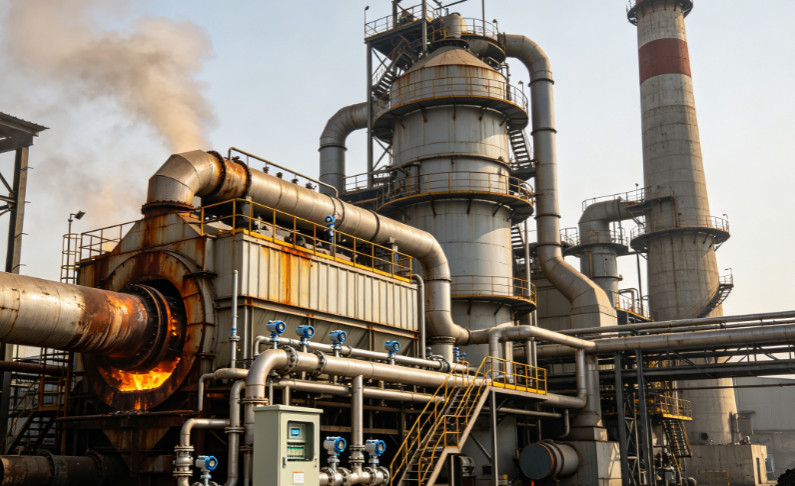
项目现场工况与原有通讯问题
危废焚烧生产线24小时不间断运行,焚烧炉、余热锅炉、急冷塔、脱酸洗涤塔、布袋除尘系统分布数十台防爆HART智能变送器,用来监控炉膛负压、烟气各段温度、急冷喷水流量、洗涤塔循环液pH、脱硝药剂供给压力。厂内DCS系统只读取4-20mA模拟信号获取工艺主参数,HART数字层包含的第二变量、传感器腐蚀损耗、探头物料堵塞、回路故障、标定到期提醒全部无法上传DCS。焚烧现场工况恶劣,烟气含有酸性腐蚀性组分,粉尘浓度高,变送器探头容易出现腐蚀、结垢堵塞,很多故障属于缓慢发展的隐性缺陷,初期4 20mA输出不会超限报警,DCS画面不会产生告警,等到故障彻底爆发,烟气监测数据失真,企业直接面临环保监管处罚风险。
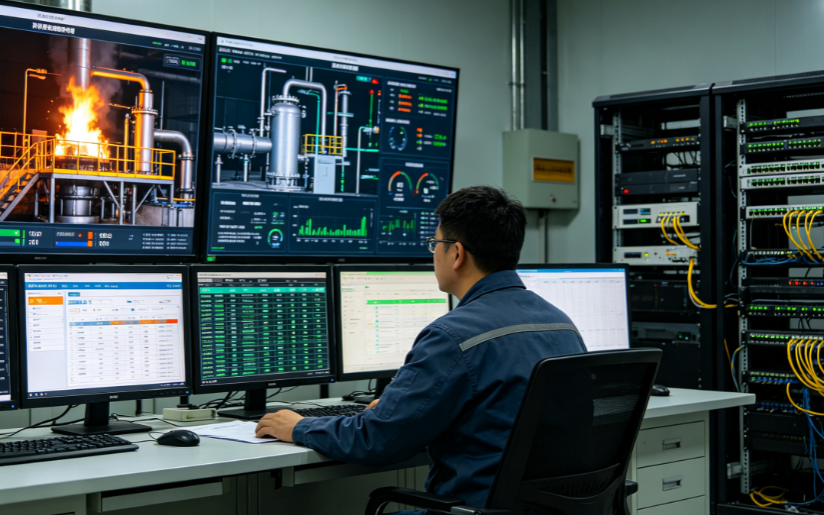
焚烧装置只有数年一次的年度大修窗口期才可以大规模拆装仪表,正常生产周期不能停炉。项目前期评估两套备选方案:第一套方案在大修期间全部替换为防爆以太网输出变送器,硬件采购成本高昂,同时大量仪表拆装、布线作业会挤压焚烧炉本体检修工期;第二套维持现有系统,依靠运维人员定期进入危险焚烧工段,手持HART手操器现场抄录数据,但是现场高温、烟气腐蚀,人员作业安全风险高,同时只能定时抄表,无法实现故障实时预警。厂内DCS原生支持Modbus TCP以太网协议,HART转Modbus TCP协议转换网关成为本项目最合适的改造方案。网关集中安装在焚烧区域防腐防爆电气机柜,机柜夏季环境温度偏高,要求设备具备宽温工作能力;工厂生产网络偶有短时流量波动,设备需要通讯容错、断电记忆,停电恢复后自动重连。HART转Modbus TCP协议转换网关导轨式安装,适配防爆机柜内部空间。调试维护阶段,DCS工程师站可以启用Modbus TCP转HART指令通道,远程下发只读指令读取仪表硬件信息,减少人员进入高温腐蚀危险工段频次。
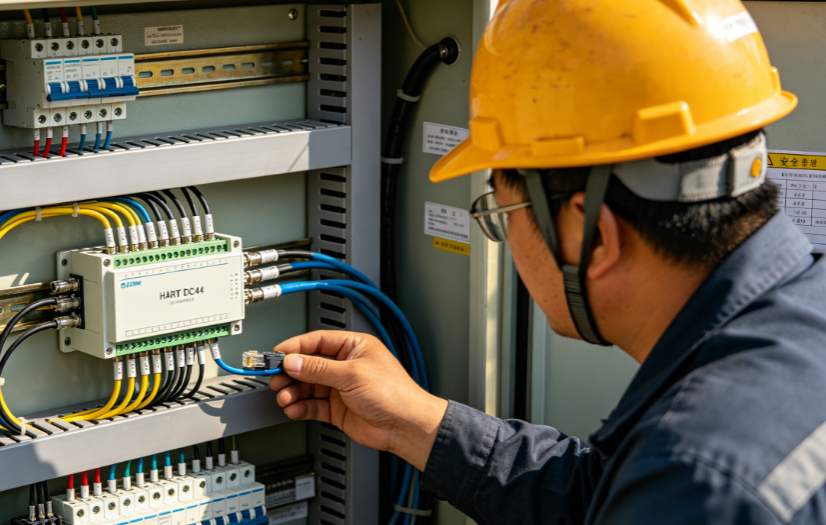
整体系统改造实施方案
整套改造方案不拆除现场防爆HART变送器,原有4-20mA信号完整保留,继续接入DCS模拟量卡件,焚烧炉膛负压、急冷塔供水、脱酸洗涤整套安全联锁保护逻辑完全不作修改,不干扰24小时危废处置生产。在焚烧工段现场防腐防爆机柜内,每一路HART信号回路串接HART转Modbus TCP协议转换网关。网关直通4 20mA电流信号,完全不影响原有工艺控制;同时解调HART数字报文,解析四路动态变量、传感器腐蚀损耗、探头堵塞、回路故障、标定到期等诊断信息,转换为Modbus TCP寄存器数据,通过厂区工业光纤以太网传输至DCS中控机房。
DCS系统作为ModbusTCP客户端轮询网关寄存器点位,在焚烧工艺监控画面展示全部HART变量与仪表诊断状态;当读到腐蚀、堵塞、回路故障故障码,DCS立即弹出声光报警,提示工艺、维护人员提前处置。网关两路DI开关量输入接入急冷水泵运行反馈、烟气旁路阀门限位接点,阀门与泵组状态随同仪表数据一并上传DCS。DCS工程师站可以下发Modbus TCP转HART只读指令,远程调取变送器序列号、量程参数、上次标定时间,运维人员不用频繁进入高温腐蚀焚烧工段。全部网关硬件安装接线作业安排在年度大修短暂窗口期完成,存量防爆HART仪表全部利旧,大幅降低项目整体投入,不占用过多大修检修工时。
项目总结
捷米特JM-TCP-HART协议转换网关解决危废固废焚烧厂高温腐蚀工况下,HART仪表隐性故障无法远程预警、环保台账人工记录压力大的难题。改造不影响焚烧装置24小时连续生产,依托HART转Modbus TCP协议转换网关把HART多变量、硬件腐蚀堵塞诊断信息转换为DCS兼容Modbus TCP协议,实现仪表隐患早期预警,保障烟气环保监测数据真实可靠。本案例为危废处置行业存量防爆HART仪表数字化升级提供成熟可落地的实施路径。